JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Maglakad sa halos anumang metal fabrication shop at maririnig mo ang parehong pag-uusap. Dumating ang isang bagong hugis ng bahagi, ang die ay kailangang i-recut, at ang press ay nakaupo habang naghihintay ang lahat. Ang teknolohiya ng pag-blangko ng laser ay lumago sa eksaktong pagkabigo na iyon. Sa halip na isang matigas na die ang tumama sa isang sheet, isang nakatutok na laser beam ang sumusubaybay sa balangkas ng blangko, na sumusunod sa isang landas na nakaimbak sa software. Baguhin ang drawing, palitan ang program, at ang susunod na blangko ay lalabas sa ilang minuto sa halip na mga linggo. Para sa mga tagagawa na nagtatrabaho mula sa coil, ang ideya ay lumago sa isang bagay na mas malaki: mga kumpletong linya na nag-uncoil, nakakapantay, nagpuputol at nakasalansan nang walang pinindot kahit saan sa proseso.
Paano Naiiba ang Laser Blanking Technology sa Die Blanking
Ang parehong mga pamamaraan ay nagiging flat material sa isang hugis na blangko. Ang pisika, gayunpaman, ay hindi maaaring maging mas naiiba, at ang pagkakaibang iyon ay humuhubog sa bawat desisyon na kasunod.
Ang blanking die ay isang precision cutting tool na binuo para sa isang outline. Ito ay mabilis, ito ay nauulit, at sa sandaling ito ay tumatakbo, ang gastos sa bawat bahagi ay napakababa. Ang hindi nito magawa ay magbago ng isip. Ang bawat bagong geometry ay nangangahulugan ng bagong tooling, bagong oras ng tryout at isang bagong round ng press tuning. Sa mga programang matagal nang tumatakbo na may matatag na disenyo, may katuturan pa rin ang kalakalang iyon.
Ang laser blanking ay gumagana sa kabilang banda. Walang tool na itatayo, isang cutting program lamang ang ilo-load. Ang mga inhinyero ay maaaring lumipat sa pagitan ng isang aluminum panel at isang mataas na lakas na steel bracket sa loob ng parehong shift, at ang mga prototype ay maaaring tumakbo sa parehong kagamitan tulad ng mga bahagi ng produksyon. Ang mga trade-off ay iba rin: ang throughput ay nakasalalay sa haba ng hiwa sa halip na stroke rate, at ang kapal ng materyal ay nagiging isang tunay na hadlang sa halip na isang detalye.
- Ang gastos sa tooling ay nagbabago mula sa isang die bawat bahagi patungo sa isang programa bawat bahagi.
- Ang pagbabago ay sinusukat sa ilang minuto, hindi linggo.
- Ang kalidad ng gilid ay nakasalalay sa focus, gas at bilis kaysa sa die clearance.
- Ang napakataas na volume ay pinapaboran pa rin ang isang mahusay na binuo na die.
Sa loob ng Coil-Fed Laser Blanking Line
Karamihan sa laser blanking sa produksyon ngayon ay hindi flat sheet na pinapakain ng kamay. Nagsisimula ito sa isang likid, at ang kagamitan na nakapalibot sa laser ang gumagawa ng karamihan sa gawain.
Paghawak, Pag-level at Pagpapakain ng Coil
Ang isang bakal o aluminum coil ay dumating sa sugat na mahigpit, na nagdadala ng mga stress na naka-lock mula sa pag-roll. Ang pagpapakain ng materyal na iyon nang diretso sa isang laser ay isang pagkakamali. Ang isang coil-fed laser blanking line samakatuwid ay nagsisimula sa isang decoiler, ipinapasa ang strip sa pamamagitan ng isang precision leveler, at pagkatapos ay ibibigay ito sa cutting station. Ang leveler ay higit pa sa patag na ibabaw. Naglalabas ito ng panloob na diin kaya ang strip ay nananatiling patag pagkatapos ng pagputol, na mahalaga dahil ang isang blangko na lumabas sa hugis pagkatapos na lumipas ang sinag ay hindi maaaring ayusin sa ibang pagkakataon.
Ang Cutting Head, Nesting at Material Yield
Ang laser head ay naglalakbay sa itaas ng strip habang ang materyal ay nag-i-index o patuloy na gumagalaw sa cutting zone. Dahil ang beam ay sumusunod sa isang programa sa halip na isang die outline, ang mga blangko ay maaaring ilagay nang mahigpit sa isa't isa. Doon nanggagaling ang malaking ipon. Ang tradisyonal na flatbed laser blanking ay karaniwang nagsisimula sa mga rectangular na blangko, na maaaring mag-iwan ng humigit-kumulang 2.4 pulgada ng scrap sa bawat panig bago pa man maputol ang blangko. Ang coil-fed nesting ay nag-aalis ng karamihan sa basurang iyon at hinahayaan ang parehong coil na makagawa ng mas maraming natapos na bahagi.
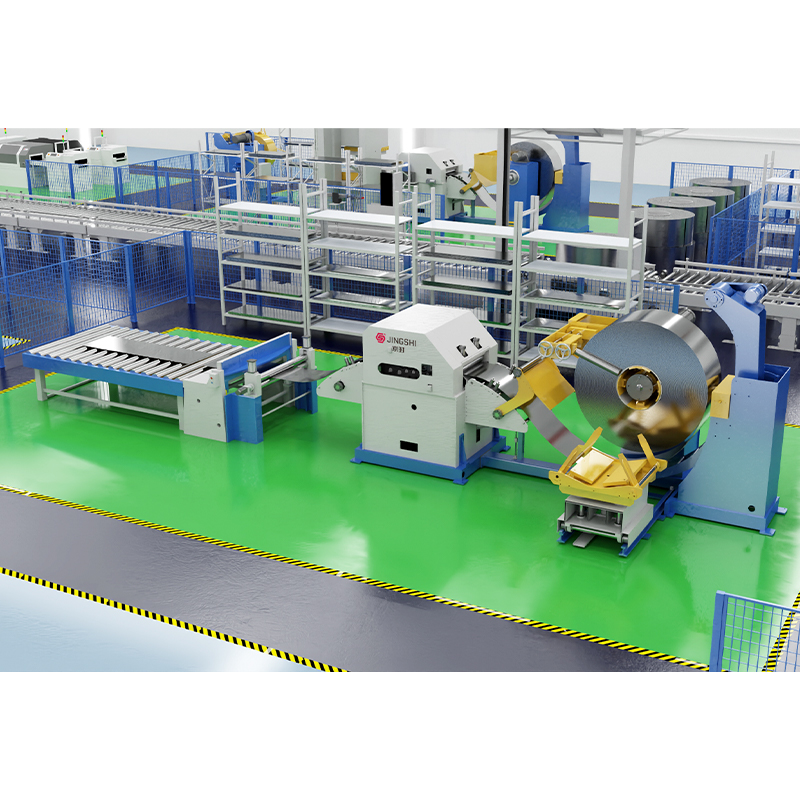
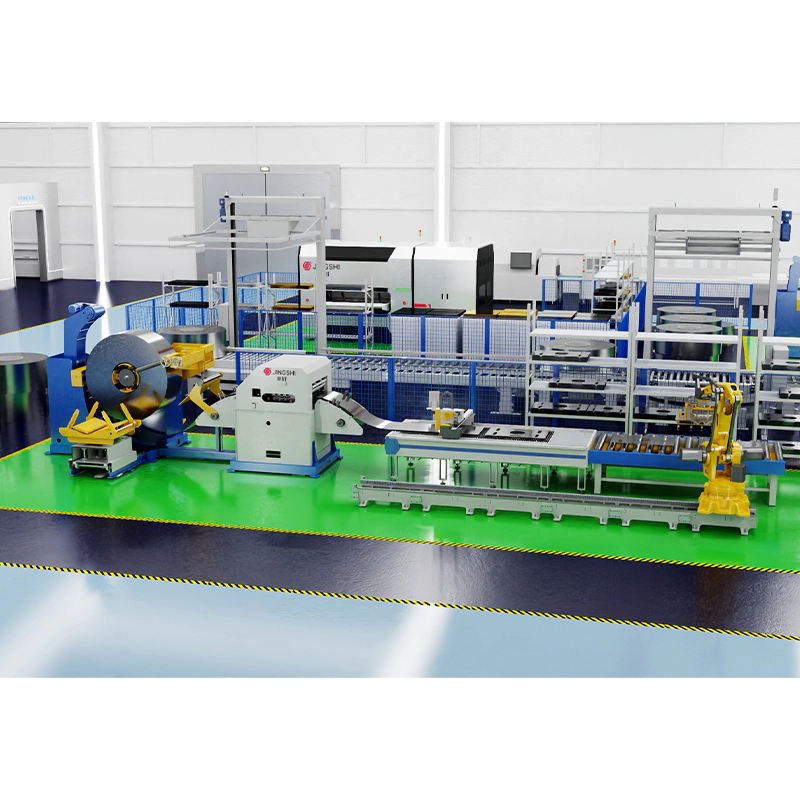 Coil-Fed Decoiling Leveling Laser Blanking Line Pinagsasama ng pinagsamang coil-fed system ang decoiling, precision leveling, servo feeding, laser cutting, at awtomatikong stacking upang gawing mga natapos na blangko ang mga nested coil plan. Tingnan ang Produkto →
Stacking at Paghawak ng Bahagi
Pagkatapos ng pagputol, ang mga blangko ay pinaghihiwalay at isinalansan, kadalasan ay may robot o gantri na nag-aalis sa kanila mula sa linya. Ang skeleton scrap ay nasugatan o tinadtad at ipinadala para i-recycle. Ang mas makinis na dulo ng linya na ito ay tumatakbo, mas ang bilis ng laser ay aktwal na isinasalin sa output.
Bakit Nagpapasya ang Pag-level ng Kalidad sa Blangkong Katumpakan
Kung maaari kaming mag-alok ng isang piraso ng payo sa sinumang tumutukoy sa ganitong uri ng kagamitan, ito ay ito: gumugol ng mas maraming oras sa pag-level habang ginugugol mo sa laser. Binabago ng wavy strip ang distansya sa pagitan ng nozzle at ng materyal mula sa isang sandali hanggang sa susunod, at hindi kailanman nakukuha ng cutting head ang stable na focal standoff na kailangan nito. Ang resulta ay hindi pare-pareho ang lapad ng kerf, dross sa underside, at mga gilid na nag-iiba mula sa isang dulo ng coil patungo sa isa pa.
Ang natitirang stress ay ang mas tahimik na problema. Kung hindi ito aalisin bago i-cut, ibinabahagi nito ang sarili nito sa sandaling makumpleto ang outline, at isang blangko na perpektong nasusukat sa mesa ay kulot sa sandaling ito ay iangat. Ang downstream forming o welding pagkatapos ay nilalabanan ang isang error na ipinakilala sa upstream. Ang mga hydraulic leveling machine na may tumpak na kontroladong roll penetration ay humahawak sa yugtong ito nang maayos, at ang pagkakaiba ay makikita sa flatness ng natapos na blangko kaysa sa anumang sheet ng detalye.
 JingShi 50 Series Four-Column Hydraulic Precision Leveling Machine Ang hydraulic precision leveler ay nag-aalis ng panloob na stress at pag-warping mula sa katamtamang makapal na mga sheet, na sumusuporta sa mga patag na blangko bago ang laser cutting o downstream forming. Tingnan ang Produkto →
Mga Materyales at Kapal: Kung Ano ang Mahusay na Hinahawakan ng Beam
Ang laser blanking ay kumportable sa mild steel, high-strength low-alloy steel, stainless at aluminum. Ang kapal ay kung saan ang mga inaasahan ay nangangailangan ng pag-tune. Mabilis at malinis ang pagputol ng manipis at katamtamang mga gauge, habang ang mas mabigat na plato ay nagpapabagal sa proseso at itinutulak ang ekonomiya pabalik sa mga mekanikal na pamamaraan. Ang talahanayan sa ibaba ay isang magaspang na gabay sa kung paano inihahambing ang tatlong karaniwang diskarte.
| Aspeto | Mamatay blangko | Flatbed laser blanking | Coil-fed laser blanking |
|---|---|---|---|
| Tooling bawat bahagi | Dedicated na mamatay | wala | wala |
| Pagbabago ng hugis | Bagong die at tryout | Bagong programa | Bagong programa |
| Materyal na ani | Mahusay sa mga nested die layout | Mas mababa, hugis-parihaba na mga blangko | Mataas, masikip na pugad |
| Kondisyon ng gilid | Nagugupit na gilid | Malinis na gilid ng laser | Malinis na gilid ng laser |
| Throughput | Napakataas | Katamtaman | Mataas sa manipis hanggang katamtamang sukat |
| Pinakamahusay na akma | Mahahaba, matatag na mga programa | Mababang volume, flat sheet | Flexible na produksyon ng coil |
Kung saan Ang Laser Blanking Technology ay Nababagay sa Tunay na Produksyon
Sa pagsasagawa, ang diskarte ay nakakakuha ng lugar nito saanman ang mga hugis ay nagbabago nang mas mabilis kaysa sa pinahihintulutan ng mga badyet ng tool. Ginagamit ito ng mga supplier ng sasakyan para sa mga body panel, structural bracket at heat shield, kung saan ang isang platform ay maaaring magbahagi ng ilang blangkong variant — isang pattern na madalas nating nakikita sa produksyon ng mga piyesa ng sasakyan at motorsiklo . Ang mga gumagawa ng de-koryenteng cabinet, mga tagagawa ng sangkap ng elevator at mga producer ng appliance ay nahaharap sa parehong presyon: maraming numero ng bahagi, katamtamang dami at kaunting pasensya para sa mga oras ng pag-lead ng tool.
Ang mas mabibigat na industriya ay may sariling bersyon ng tanong. Kapag ang kapal ng plate at flatness tolerance ay parehong umakyat, ang isang makapal na plate leveling machine na gumagana sa unahan ng cutting station ay karaniwang isang mas matinong pamumuhunan kaysa sa pagtulak ng laser na lampas sa komportableng hanay nito.
Higit pa sa Blanking: The Rest of the Line
Ang isang blanking line ay bihirang ang tanging piraso ng kagamitan na kailangan ng isang planta. Ipinapares ito ng maraming manufacturer sa isang cut-to-length na linya para sa sheared rectangular parts, o sa pinagsamang decoiling, leveling at punching line kung saan ang pagbuo ay kasunod ng pagputol. Ang mga pagsasaayos na ito ay nagkakahalaga ng pag-unawa bago ang isang desisyon sa pagbili, at nagsulat kami ng mas detalyadong pagtingin sa coil-fed laser blanking at kung paano pinagsama ang isang linya .
 High-Precision Decoiler Straightener Feeder Cut-to-Length Line Pinagsasama ng automated CTL line ang uncoiling, precision leveling, servo feeding, at high-speed shearing para sa tumpak na aluminum at stainless steel na cut-to-length na produksyon. Tingnan ang Produkto →
Mga Tanong na Itatanong Bago Ka Mag-commit
- Anong pagiging patag ang talagang kailangan ng aking produkto? Ang mga pagtutukoy ng leveling ay dapat sumunod sa bahagi, hindi sa brochure ng makina.
- Ano ang pinakamakapal na materyal na talagang tatakbo ko sa susunod na limang taon?
- Ilang bilang ng bahagi ang nagbabago bawat taon? Ang bilang na iyon, higit pa sa dami, ang nagpapasya kung ang flexibility ay nagbabayad.
- Maaari bang hawakan ng linya ang aking mga lapad ng coil, mga timbang at mga diameter sa loob nang walang labis na paghawak?
- Ano ang mangyayari sa scrap at sa mga natapos na blangko sa dulo ng linya?
- Paano susuriin ang kagamitan bago ipadala — kasama ang aking materyal, o gamit ang karaniwang sample?
Ang huling puntong iyon ay nararapat na bigyang-diin. Ang pagiging patag at kalidad ng hiwa ay pinakamadaling husgahan sa materyal na aktwal mong pinapatakbo. Ang pagsubok sa bawat makina para sa flatness ng eroplano, pag-uugali ng pagkarga at ingay bago ito umalis sa pabrika ay isang ugali na itinuturing naming hindi mapag-usapan, dahil ang isang linya na gumaganap lamang nang mahusay sa demo stock ay hindi pa talaga napatunayan.
Ang teknolohiya ng laser blanking ay hindi kapalit ng bawat press at die sa isang planta. Ito ay ibang sagot sa isang partikular na problema: kung paano gumawa ng mga blangko nang mabilis kapag ang hugis ay patuloy na nagbabago at ang tool na badyet ay hindi umaabot. Kapag ang antas ng leveling ay na-engineered nang maayos at ang linya ay na-configure sa paligid ng iyong tunay na materyal, ang mga resulta ay lalabas kung saan mahalaga ang mga ito — flatter blanks, less scrap, at isang production schedule na hindi na naghihintay sa isang die.