JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Maglakad papunta sa alinmang palapag ng pagpoproseso ng coil at marami kang masasabi tungkol sa operasyon sa pamamagitan ng kung ano ang mangyayari pagkatapos maalis ang coil. Ang multi-cut blanking line ay isa sa mga asset na tahimik na nagbabago sa ritmo ng buong planta. Sa halip na isang strip ang nagpapakain ng isang gupit, ang linya ay kumukuha ng isang master coil, hinihiwa ito sa ilang mas makitid na mga piraso, pinapantayan ang mga pirasong iyon, at pinuputol ang mga ito sa haba, madalas na isinalansan ang natapos na mga blangko sa isang tuluy-tuloy na pass. Para sa mga fabricator na bumibili ng coil ng tonelada at nagpapadala ng mga piyesa ayon sa piraso, praktikal ang pagkakaibang iyon, hindi akademiko.
Kung ikaw ay naghahambing ng mga opsyon sa kagamitan o sinusubukang magpasya kung ang isang multi-cut na linya ay kabilang sa iyong susunod na pagpapalawak, ang mga kapaki-pakinabang na tanong ay hindi lamang tungkol sa bilis. Ang mga ito ay tungkol sa width range, flatness, changeover, scrap, at kung paano umaangkop ang linya sa materyal at sa mga taong magpapatakbo nito.
Ano ang Multi-Cut Blanking Line?
Ang isang multi-cut blanking line, kung minsan ay tinatawag na multi-blanking line, ay pinagsasama ang dalawang operasyon na kadalasang magkahiwalay: slitting sa lapad at pagputol sa haba. Ang master coil ay naka-mount sa isang uncoiler, sinulid sa pamamagitan ng isang slitting head, hinila sa isang leveler, at ipinakain sa isang gupit o katulad na cut-off. Dahil hinahati ng slitting head ang coil sa maraming piraso, ang linya ay maaaring makagawa ng ilang blangko sa lapad ng coil sa parehong stroke. Iyon ang "multi" na bahagi, at dito nagmumula ang karamihan sa throughput advantage.
Ito ay hindi lamang isang cut-to-length na linya na may mga dagdag na kutsilyo. Kailangang pamahalaan ng linya ang pag-igting ng strip, width tolerance, burr, pag-alis ng scrap, at kalidad ng stack sa bawat strip nang sabay-sabay. Ang isang makitid na strip sa labas na gilid ay kumikilos nang iba sa isang malawak na strip sa gitna. Isinasaalang-alang iyon ng magandang disenyo ng linya mula sa unang pinch roll hanggang sa stacker, at kailangang panatilihin ng control system na gumagalaw ang buong strip set bilang isang coordinated na proseso.
Kasama sa karaniwang linya ang uncoiler, peeler at hold-down, pinch roll, slitting head, scrap winder o chopper, leveler, loop pit, servo feed, shear, run-out conveyor, at stacker. Ang eksaktong pag-aayos ay nag-iiba ayon sa materyal, lapad, kapal, at kalidad ng pagtatapos na kailangan ng customer.
Paano Gumagana ang Linya, Hakbang sa Hakbang
- Paglo-load at pag-uncoil ng coil. Ang master coil ay ikinarga, binuksan, at ipinakain sa linya. Ang uncoiler ay dapat magkaroon ng matatag na tensyon habang nagbabago ang diameter ng coil.
- Slitting sa lapad. Pinutol ng mga rotary na kutsilyo ang buong lapad ng coil sa kinakailangang lapad ng strip. Ang clearance ng kutsilyo at overlap ay nakatakda para sa kapal at grado ng materyal.
- Paghawak ng scrap. Ang gilid ng gilid at anumang tinanggihang makitid na scrap ay sugat, tinadtad, o dinadala palayo upang hindi ito makagambala sa strip path.
- Pag-level. Ang mga strip ay dumadaan sa isang precision leveler na nag-aalis ng coil set, crossbow, at edge wave bago putulin. Ang flatness dito ay nakakaapekto sa haba ng hiwa, kalidad ng stack, at downstream form.
- I-loop at pakainin. Inihihiwalay ng loop o accumulator ang tuluy-tuloy na proseso ng slitting mula sa start-stop action ng shear. Ang servo feed ay tumpak na sumusukat sa bawat haba.
- Pagputol sa haba. Ang isang gupit o katulad na cut-off ay gumagawa ng blangko na haba. Ang hiwa ay dapat na parisukat, kontrolado ng burr, at nauulit sa lahat ng mga piraso.
- Nakasalansan. Ang mga natapos na blangko ay inihahatid at isinalansan sa paraang pinoprotektahan ang mga ibabaw, pinananatiling tumpak ang bilang, at ginagawang madaling alisin ang stack.
- Kontrol at pagbabago. Tinutukoy ng mga setting ng recipe, pag-setup ng kutsilyo, haba ng feed, at mga pagsasaayos ng stacker kung gaano kabilis lumipat ang linya mula sa isang trabaho patungo sa susunod.
Multi-Blanking vs. Karaniwang Cut-to-Length
Ang dalawang uri ng linya ay nagsasapawan, ngunit nilulutas nila ang magkaibang mga problema sa produksyon. Ang karaniwang cut-to-length na linya ay kadalasang mas simpleng sagot kapag ang trabaho ay isang lapad sa isang pagkakataon at ang bilis ng pagbabago ay mahalaga kaysa sa output sa bawat coil. Ang isang multi-cut na linya ay nakakakuha ng lugar nito kapag ang parehong coil ay maaaring magbunga ng ilang mabentang lapad o kapag ang blank volume ay sapat na mataas upang bigyang-katwiran ang dagdag na slitting setup.
| Pagsasaalang-alang | Standard Cut-to-Length | Multi-Cut Blanking Line |
|---|---|---|
| Pangunahing input | Isang master coil width | Ang isang master coil ay nahati sa ilang piraso |
| Output bawat cycle | Isang strip, isang hiwa ang haba | Maramihang mga strip at maraming mga blangko sa buong lapad |
| Nagbabago ang lapad | Kadalasan ay isang bagong likid o gilid na trim | Slitting setup at mga pagbabago sa kutsilyo |
| Pokus sa gamit | Leveler, feed, at gupitin | Slitting head, leveler, feed, shear, at stacker |
| Pinakamahusay na akma | Simpleng single-width run at madalas na pagbabago | Mga blangko na may mataas na volume at maraming lapad mula sa isang coil |
| Palitan ng pansin | Ibaba ang pagiging kumplikado ng pag-setup | Mas maraming disiplina sa pag-setup, ngunit mas mataas na output sa bawat coil |
Ang tamang pagpipilian ay kadalasang bumababa sa order book. Kung ang karamihan sa mga trabaho ay isang lapad at maikling pagtakbo, maaaring panatilihing mas flexible ng isang kumbensyonal na linya ang planta. Kung ang parehong materyal ay maaaring hatiin sa ilang mga natapos na lapad o feed ng ilang downstream na mga cell, ang multi-cut na diskarte ay maaaring mabawasan ang paghawak at dagdagan ang paggamit ng coil.
Kung saan Magbabayad ang Multi-Cut Blanking
Ang multi-cut blanking ay pinakakapaki-pakinabang kapag ang natapos na blangko ay hugis-parihaba o kapag ang isang downstream press o laser ay pinuputol ang huling hugis. Ito ay hindi gaanong tungkol sa paggawa ng mga kumplikadong contour at higit pa tungkol sa paggawa ng coil sa mga flat, tumpak, nakasalansan na mga blangko sa bilis. Na akma sa isang malawak na hanay ng mga operasyon sa pagpoproseso ng metal, kabilang ang mga piyesa ng sasakyan at motorsiklo , elevator at mga bahagi ng arkitektura, mga de-koryenteng cabinet, makinarya sa agrikultura, mga saw blade, at precision stamping.
Sa marami sa mga halaman na ito, ang blanking line ay nagpapakain sa isang press, isang laser cell, o isang forming operation, kaya ang flatness at pare-parehong taas ng stack ay mahalaga gaya ng hilaw na bilis. Ang isang blangko na medyo mahaba ngunit patag ay maaari pa ring tumakbo nang maayos. Ang blangko na may tamang haba ngunit may dalang gilid na alon o crossbow ay maaaring magdulot ng mga misfeed, hindi magandang fit-up, at dagdag na rework sa ibaba ng agos. Iyon ang dahilan kung bakit ang pag-level ay karapat-dapat ng pansin gaya ng slitting head.
Ano ang Hahanapin Kapag Tinutukoy ang isang Linya
Ang laki ng linya ay nagsisimula sa coil, hindi sa brochure. Bago ihambing ang mga bilis, tukuyin ang hanay ng materyal na talagang nilayon mong patakbuhin at ang pamantayan ng kalidad na dapat matugunan ng natapos na blangko. Ang isang linya na sobrang laki para sa trabaho ay maaaring nakakadismaya gaya ng isang linyang napakaliit.
- Lapad ng coil, kapal, at lakas ng ani. Suriin ang buong hanay, hindi lamang ang gitnang punto. Ang mas mabigat o mas mataas na lakas na materyal ay nakakaapekto sa pag-load ng kutsilyo, leveler power, at shear capacity.
- Bilang ng mga hiwa at lapad ng strip. Kumpirmahin na kaya ng slitting head ang pinakamaliit na strip na plano mong gawin at ang pag-alis ng scrap ay sukat para sa trim volume.
- Kakayahan sa pag-level. Ang leveler ay dapat itugma sa lapad ng strip, kapal, at ang flatness standard. Nakakatulong ang higit pang mga rolyo at tumpak na pagsasaayos sa manipis na materyal at mataas na kalidad na trabaho.
- Uri ng gupit at kalidad ng hiwa. Magpasya kung ang isang straight shear, flying shear, o ibang cut-off na paraan ay akma sa mga kinakailangan sa burr at squareness.
- Stacking at proteksyon sa ibabaw. Ang isang mabilis na linya na nagmamarka sa tuktok na ibabaw o gumagawa ng hindi pantay na mga stack ay hindi talagang produktibo.
- Changeover at pag-setup ng kutsilyo. Itanong kung gaano katagal ang isang pagbabago sa lapad, anong mga tool ang kinakailangan, at kung ang mga setting ay maaaring iimbak bilang mga recipe.
- Mga kontrol at kaligtasan. Ang pag-thread, pag-access sa kutsilyo, pagbabantay, at visibility ng operator ay dapat isaalang-alang nang maaga, hindi pagkatapos ng pag-install.
Mga Pagsusuri sa Kalidad na Mahalaga sa Lapag
Sa isang multi-cut na linya, ang kalidad ay isang kadena. Isang mahinang link ang nagpapakita sa stacker. Karaniwang sinasaklaw ng praktikal na inspeksyon ang lapad ng strip, taas ng burr, flatness, haba ng cut, squareness, at kondisyon sa ibabaw. Suriin ang unang ilang mga blangko pagkatapos ng setup, pagkatapos ay sample sa isang tinukoy na agwat habang ang coil ay tumatakbo pababa.
- Pagpaparaya sa lapad. Sukatin ang ilang piraso sa likid, hindi lamang sa gitnang strip.
- Burr at kalidad ng gilid. Tingnan ang magkabilang hiwa ng mga gilid at gupit na mga gilid. Mabilis na lumabas ang mga mapurol na kutsilyo o maling clearance.
- pagiging patag. Tingnan kung may coil set, crossbow, edge wave, at center buckle pagkatapos ng leveling at muli pagkatapos ng pagputol.
- Gupitin ang haba at parisukat. Ang isang pare-parehong haba ay kapaki-pakinabang lamang kung ang hiwa ay parisukat at ang stack ay totoo.
- Kondisyon sa ibabaw. Panoorin ang mga marka ng roll, gasgas, at pinsala sa paghawak, lalo na sa nakikita o pininturahan na mga bahagi.
- Kalidad ng stack. Ang pagbilang, pag-align, at interleaving ay nakakaapekto sa kung paano kumilos ang mga blangko sa susunod na operasyon.
Pagsasama sa Leveling at Downstream na mga Operasyon
Ang pag-level ay hindi isang side note sa isang multi-cut blanking line. Kung ang mga strip ay nagdadala ng coil set o edge wave sa shear, ang haba ng hiwa ay maaaring tama habang ang blangko ay hindi pa rin pababa ng agos. Ang leveler ay dapat na sukat para sa buong lapad ng strip at ang thinnest-to-thickes na hanay na plano mong patakbuhin, na may sapat na roll support at adjustment upang mahawakan ang mga materyales na talagang binili mo.
Para sa isang kumbensyonal na layout ng decoiler-straightener-feeder, ang aming high-precision na CTL line ay isang kapaki-pakinabang na sanggunian kapag ang trabaho ay nangangailangan ng tumpak na pagpapakain at cut-to-length na output kaysa sa multi-strip slitting.
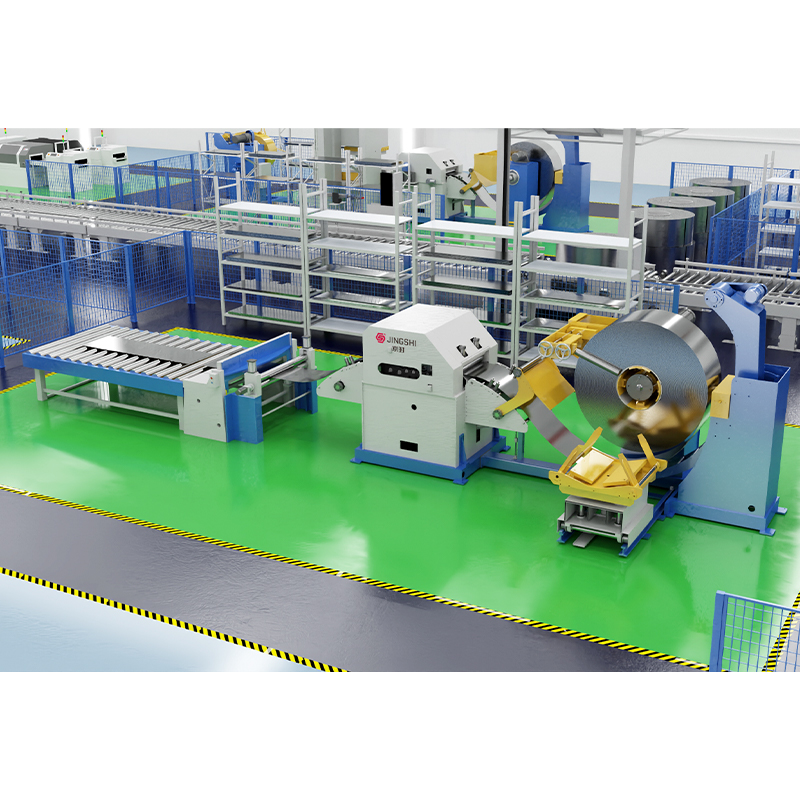 High-Precision Decoiler Straightener Feeder Cut-to-Length Line Para sa mga karaniwang coil-fed na layout na nangangailangan ng tumpak na pagpapakain at paggugupit, pinagsasama ng pinagsamang linyang ito ang uncoiling, leveling, servo feed, at cut-to-length na output. Tingnan ang Produkto →
Kapag ang blangko na linya ay nagpapakain sa isang laser cell sa halip na isang mekanikal na paggugupit, nagbabago ang window ng proseso. Ang kalidad ng gilid, flatness, at pagpoposisyon ng sheet ay nagiging mas mahalaga dahil walang tool sa pagpindot upang makuha ang maliliit na variation. Kung tumitimbang ka pa rin ng shear-based blanking laban sa pagputol ng laser, ang gabay na ito sa coil-fed laser blanking lumalakad sa proseso at mga trade-off.
Para sa coil-fed laser blanking, ipinapakita ng aming decoiling, leveling, at laser blanking line kung paano maaaring isama ang leveling at cutting nang walang mechanical shear.
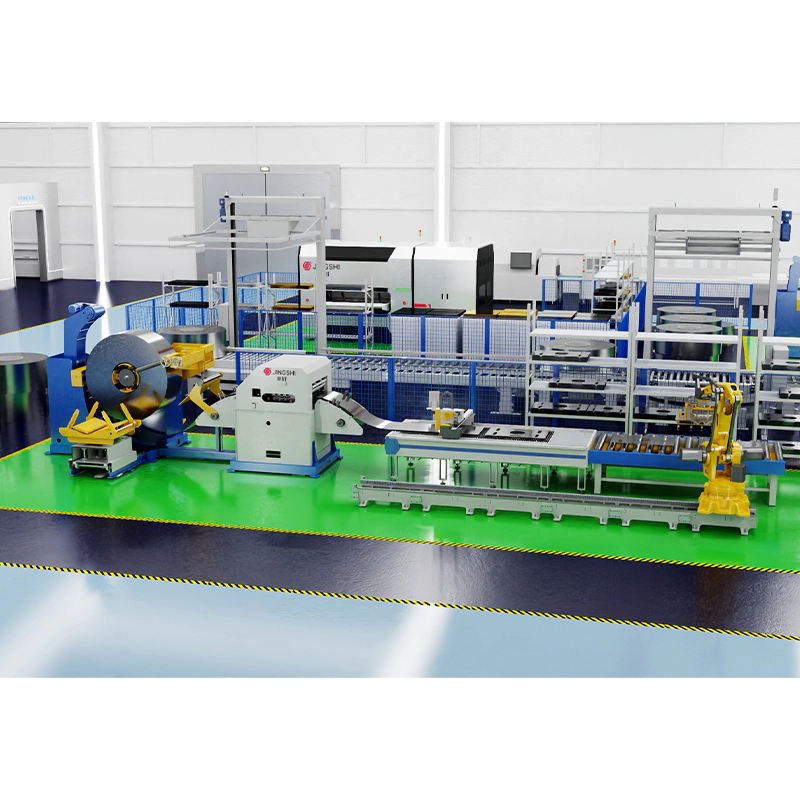 Decoiling, Leveling, at Laser Blanking Line Para sa coil-fed laser blanking na walang mechanical shear, isinasama ng linyang ito ang decoiling, leveling, servo feeding, laser cutting, at awtomatikong stacking para sa flexible blank production. Tingnan ang Produkto →
Kung ang susunod na hakbang ay stamping, ang linya ay kailangang maghatid ng pare-parehong posisyon ng strip at haba ng feed sa press. Ang isang high-speed decoiler-straightener-feeder punching line na may 3-in-1 servo feeding system ay isang paraan para ikonekta ang coil handling, leveling, at press feeding sa isang compact na layout.
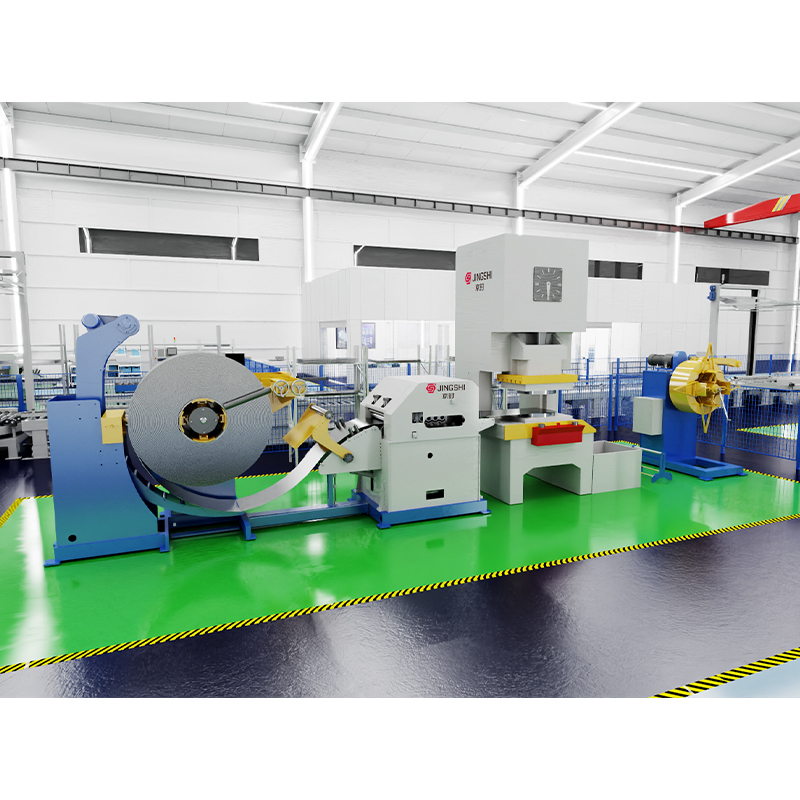 High-Speed 3-in-1 Decoiler Straightener Feeder Punching Line Para sa pagkonekta ng coil handling, leveling, at press feeding sa isang compact stamping layout, sinusuportahan ng 3-in-1 na servo line na ito ang tuluy-tuloy na pagsuntok na may tumpak na haba ng feed. Tingnan ang Produkto →
Isang Praktikal na Salita sa Layout at Suporta
Ang multi-cut blanking line ay isang sistema, hindi isang listahan ng mga makina. Ang pinakamahusay na mga resulta ay darating kapag ang mga yugto ng coil, slitting, leveling, feeding, cutting, at stacking ay idinisenyo bilang isang proseso at kapag ang mga operator ay may puwang na mag-thread, mag-inspeksyon, magpalit ng kutsilyo, at mag-alis ng scrap nang ligtas. Iyan ay kung saan ang karanasan sa sahig ay mahalaga gaya ng detalye ng kagamitan.
Kung nagpaplano ka ng isang bagong linya o palitan ang isang mas lumang proseso ng cut-to-length, magsimula sa hanay ng materyal, ang mga blangko na laki, at ang downstream na operasyon. Pagkatapos sukatin ang linya sa paligid ng katotohanang iyon. Ang isang mahusay na katugmang multi-cut blanking line ay maaaring gawing mga natapos na blangko ang isang coil na may mas kaunting mga hakbang sa paghawak at mas pare-pareho ang flatness, ngunit kapag ang lapad na hanay, kalidad ng leveling, at changeover routine ay tama para sa trabaho.