JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Ang paghawak ng bakal ay minsan ay itinuturing bilang isang simpleng problema sa transportasyon: ilagay ang isang plato sa isang kreyn, ilipat ang isang coil na may isang forklift, pakainin ang isang makina. Ang sinumang gumugol ng oras sa isang fabrication floor ay mas nakakaalam. Ang isang bundle ng manipis na sheet ay maaaring yumuko sa ilalim ng sarili nitong timbang, ang isang mabigat na plato ay maaaring umindayog kung ang sentro ng grabidad ay mali ang pagkabasa, at ang isang coil ay maaaring magteleskopyo o magbukas kung ang kabayaran ay minamadali. Lalabas din sa ibang pagkakataon ang mga desisyon sa paghawak bilang mga gasgas, bow, twist, at hindi pare-parehong flatness.
Ang mahusay na paghawak ng bakal ay nag-uugnay sa tatlong bagay: ang pagkarga, ang kagamitan, at ang proseso ng hakbang na susunod. Ito ay hindi gaanong tungkol sa pagbili ng pinakamalaking lifter at higit pa tungkol sa pagtutugma ng paraan sa materyal, abot, ibabaw, at ritmo ng linya.
I-map ang daloy ng materyal bago pumili ng kagamitan
Bago ikumpara ang mga crane o vacuum lifter, lakarin ang rutang dinadaanan ng plate o coil sa gusali. Saan ito dumarating? Paano ito iniimbak? Ito ba ay pinutol, pinatag, sinuntok, o nabuo bago ang susunod na galaw? Ang bawat paglilipat ay nagdaragdag ng pagkakataon para sa pinsala at isang punto kung saan ang mga operator ay dapat umabot, magbuhat, lumiko, o magposisyon ng load sa pamamagitan ng kamay.
Ang isang simpleng mapa ng daloy ng materyal ay madalas na nagpapakita na ang pinakamahirap na hakbang sa paghawak ay hindi ang pinakamabigat. Maaaring ito ay isang manipis na sheet na nakabaluktot sa panahon ng pag-aangat ng higop, isang stack ng mamantika na mga blangko na dumudulas, o isang coil na dapat na nakaposisyon nang tumpak sa isang decoiler mandrel. Ang talahanayan sa ibaba ay isang praktikal na panimulang punto para sa pagtutugma ng mga paraan ng paghawak sa materyal na anyo.
| Materyal na anyo | Karaniwang panganib sa paghawak | Ano ang dapat i-verify |
|---|---|---|
| Manipis na sheet | Baluktot, mga gasgas sa ibabaw, pagkawala ng pagsipsip | Saklaw ng pad, paninigas ng sheet, suporta sa gilid |
| Mabigat na plato | Bumagsak na load, pinch point, crane overload | Timbang, sentro ng grabidad, mga punto ng pag-aangat, na-rate na kapasidad |
| likid | Pinsala sa gilid, pagbubukas ng coil, hindi ligtas na kabayaran | likid ID and OD, weight, mandrel capacity, floor space |
| Gupitin ang mga blangko | Stack instability, langis, matutulis na mga gilid | Taas ng stack, paraan ng pagkakahawak, personal protective equipment |
Ang punto ay hindi gumawa ng mga papeles para sa bawat galaw. Ito ay upang tukuyin kung saan katanggap-tanggap ang isang forklift o overhead crane sa pangkalahatan at kung saan gagawing mas ligtas at mas mauulit ang trabaho ng isang dedikadong lifter, manipulator, o leveling step.
Ang ligtas na pag-angat ay nagsisimula sa pagkarga, hindi sa tagapag-angat
Ang bawat lifting attachment ay may mga limitasyon, at ang mga limitasyong iyon ay nagbabago sa hugis at kondisyon ng load. Ang isang vacuum lifter na mahusay na gumagana sa malinis, flat, cold-rolled sheet ay maaaring mahirapan sa mamantika, kalawangin, o porous na plato. Ang sling arrangement na stable para sa simetriko na blangko ay maaaring hindi ligtas para sa off-center weldment. Ang unang tanong ay palaging: ano nga ba ang itinataas, at paano ito balanse?
Timbang, balanse, at attachment
Kumpirmahin ang bigat ng load sa halip na tantyahin ito mula sa isang drawing. Suriin ang center of gravity, lalo na para sa mga asymmetric plate at bundle. Gumamit ng mga na-rate na lifting point, mga spreader beam kung saan kinakailangan, at mga attachment na angkop para sa ibabaw. Ang isang crane load chart ay hindi isang mungkahi; ito ang hangganan sa pagitan ng isang kinokontrol na pag-angat at isang nalaglag na load. Para sa mga coils, ang mandrel o paraan ng pag-aangat ay dapat suportahan ang coil nang hindi dumudurog ang mga gilid o pinapayagan ang wrap na lumuwag.
Itugma ang pagkakahawak sa ibabaw
Ang mga vacuum lifter ay mahalaga para sa sheet, plato, at salamin dahil hinahayaan nilang malinaw ang itaas na ibabaw at binabawasan ang manual strain. Ngunit kailangan ng mga suction cup ng sapat na contact area, malinis na sealing surface, at vacuum reserve o safety hold kung sakaling maputol ang kuryente. Dapat subukan ng mga operator ang grip bago ang bawat pag-angat at malaman kung ano ang gagawin kung ang load ay magsisimulang madulas. Kung saan ang vacuum ay hindi angkop, ang mga mechanical clamp, lifting beam, o isang mahusay na binalak na crane lift ay maaaring ang mas mabuting pagpipilian.
 Mobile Suction Cup Vacuum Lifting Machine para sa Paulit-ulit na Paghawak Ang may gulong na vacuum lifter na may 360° rotating boom at modular suction head ay sumusuporta sa paglipat ng isang tao ng mga karton, bag, drum, sheet metal, at salamin. Tingnan ang Produkto →
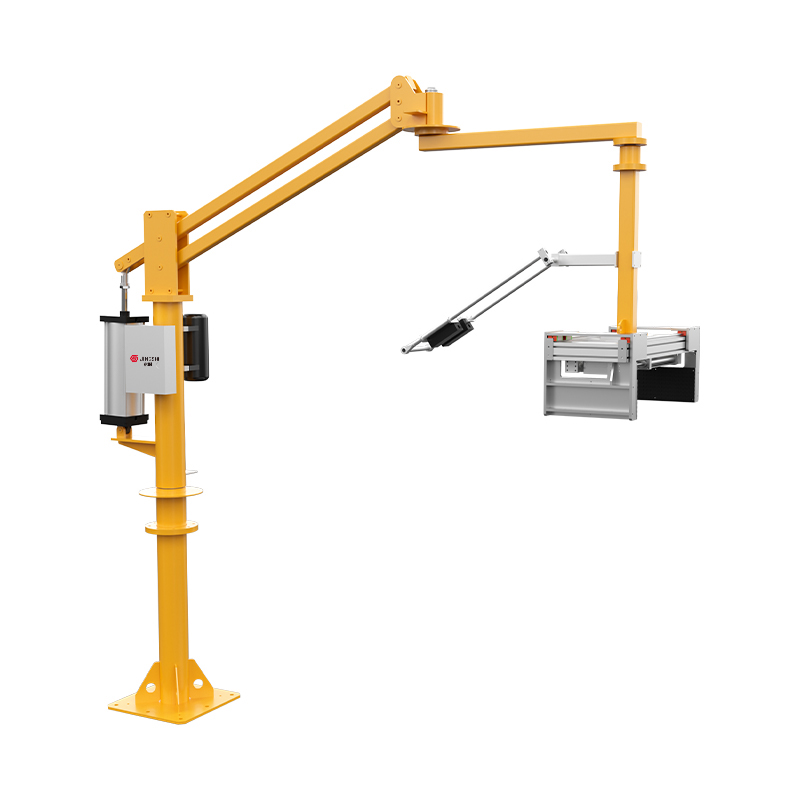
Para sa paulit-ulit na paghawak sa isang machine o assembly station, ang isang mobile vacuum lifter o isang jib crane ay maaaring mabawasan ang pag-abot, pag-twist, at manual carrying. Dapat sundin ng kagamitan ang natural na paggalaw ng operator, hindi pilitin ang operator na magtrabaho sa paligid ng kagamitan.
Ang flatness control ay kabilang sa handling plan
Ang bakal ay hindi tumitigil sa pagbabago kapag umalis ito sa coil o sa rack. Ang mga panloob na stress mula sa pag-roll, paglamig, at nakaraang pagpoproseso ay maaaring ilabas kapag ang isang bahagi ay pinutol, nasuntok, o laser-cut. Ang isang sheet na mukhang patag sa isang papag ay maaaring yumuko pagkatapos ng pagputol, na magdulot ng hindi pare-parehong mga puwang sa pagpindot, hindi maayos na fit-up, o dagdag na muling paggawa. Iyon ang dahilan kung bakit ang pag-level ay kadalasang isang isyu sa paghawak bilang isang isyu sa kalidad.
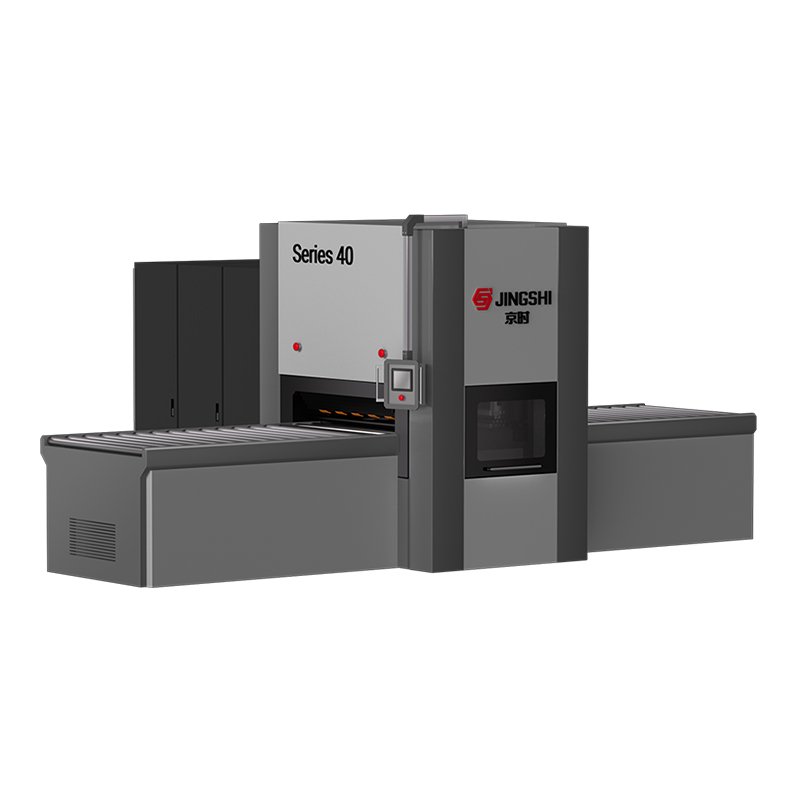
Binabawasan ng precision leveler ang bow, twist, at edge wave sa pamamagitan ng pagyuko ng materyal sa pamamagitan ng kinokontrol na mga roller. Ginagawa nitong mas predictable ang downstream feeding at binabawasan ang oras na ginugugol ng mga operator sa pagtuwid o pagtanggi sa mga bahagi. Ang pagpili ay dapat na batay sa grado ng materyal, hanay ng kapal, lapad, lakas ng ani, kinakailangang flatness, at ang bilis ng linya na maaaring suportahan ng proseso. Kung ang flatness tolerance ay hindi natukoy, tukuyin ito bago ihambing ang mga makina; kung hindi, ang bawat quote ay batay sa ibang palagay.
Para sa mga team na nangangailangan ng nakabahaging sanggunian, ang gabay na ito sa sheet metal flatness tolerance ay isang kapaki-pakinabang na panimulang punto para sa pag-uusap sa pagitan ng mga supplier ng produksyon, kalidad, at kagamitan.
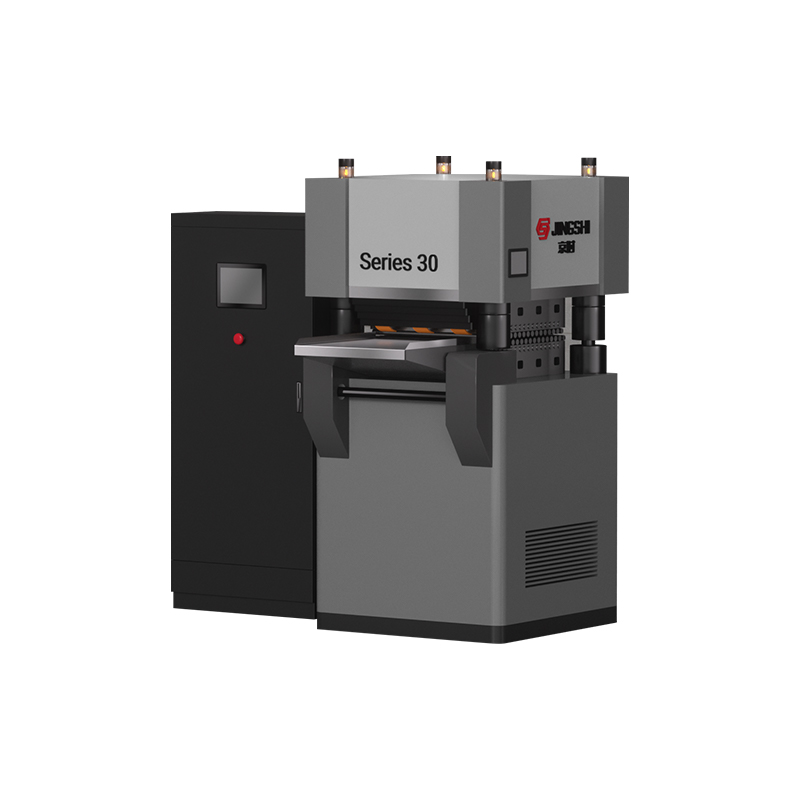
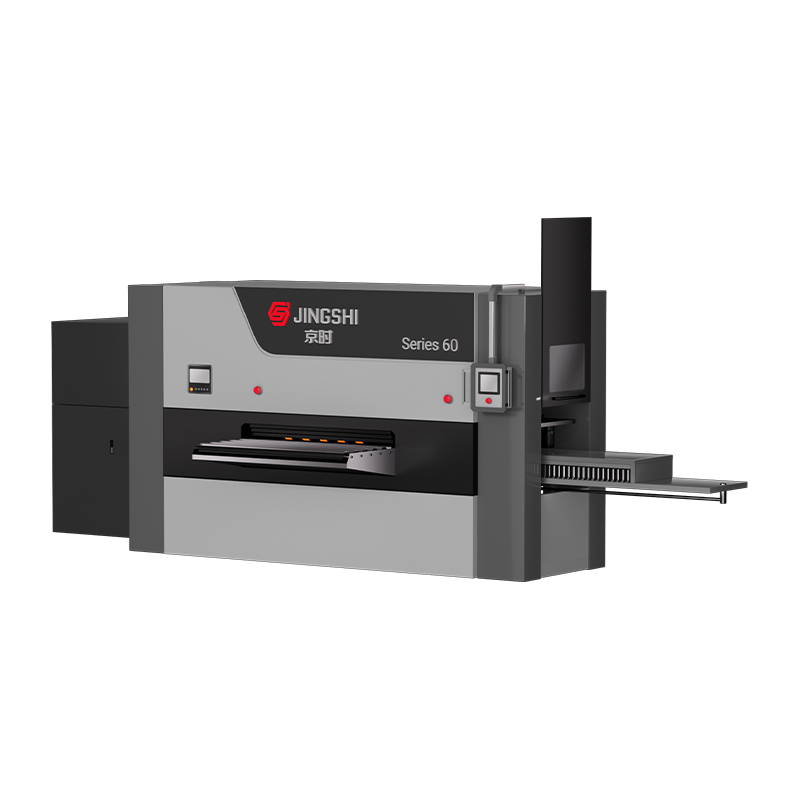
 Four-Column Hydraulic Precision Leveling Machine para sa Metal Sheet Hinahawakan ang 0.8–5.0 mm sheet na may ±0.01–0.05 mm na katumpakan, 23 roller, at HMI recipe; pagtatasa ng akma sa paglo-load ng linya, pagpapakain, at daloy sa ibaba ng agos. Tingnan ang Produkto →
Sa aming karanasan, ang pinaka-matatag na mga resulta ay darating kapag ang leveler ay tinukoy bilang bahagi ng buong daloy: kung paano nilo-load ang sheet, paano ito pinapakain, kung paano ito sinusukat, at kung paano ito lumipat sa susunod na istasyon. Ang isang makina na mahusay na gumaganap sa isang nakahiwalay na pagsubok ngunit hindi akma sa ritmo ng linya ay malapit nang maging isang bottleneck.
Paghawak ng coil: mag-isip mula sa decoiler hanggang sa unang hiwa
Ang isang coil ay hindi lamang isang mabigat na pakete. Nag-iimbak ito ng enerhiya, at ang enerhiyang iyon ay dapat kontrolin sa panahon ng paglo-load, pag-thread, at pagbabayad. Ang decoiler, straightener, feeder, loop, at cutting o punching station ay bumubuo ng isang sistema. Kung ang isang elemento ay maliit o mahina ang pagkaka-synchronize, maaaring markahan ng linya ang ibabaw, mawala ang pagpaparehistro, o lumikha ng slack na naglalagay sa mga operator sa panganib.
Ang pag-synchronize ng linya ay mas mahalaga kaysa sa bilis ng headline
Ang isang coil line na tumatakbo nang mas mabilis kaysa sa press o laser ay maaaring lumikha ng stop-start feeding at hindi pare-pareho ang kalidad ng bahagi. Ang isang linya na masyadong mabagal ay maaaring pilitin ang hindi kinakailangang manu-manong paghawak sa pagitan ng mga operasyon. Ang praktikal na target ay makinis, tuluy-tuloy na daloy sa bilis na maaaring tanggapin ng proseso sa ibaba ng agos. Nangangahulugan iyon ng pagsuri sa bigat ng coil at OD, kapasidad ng mandrel, diameter ng roll ng straightener, katumpakan ng feed, kontrol ng loop, at ang puwang na kailangan para sa pag-access sa pagpapanatili.
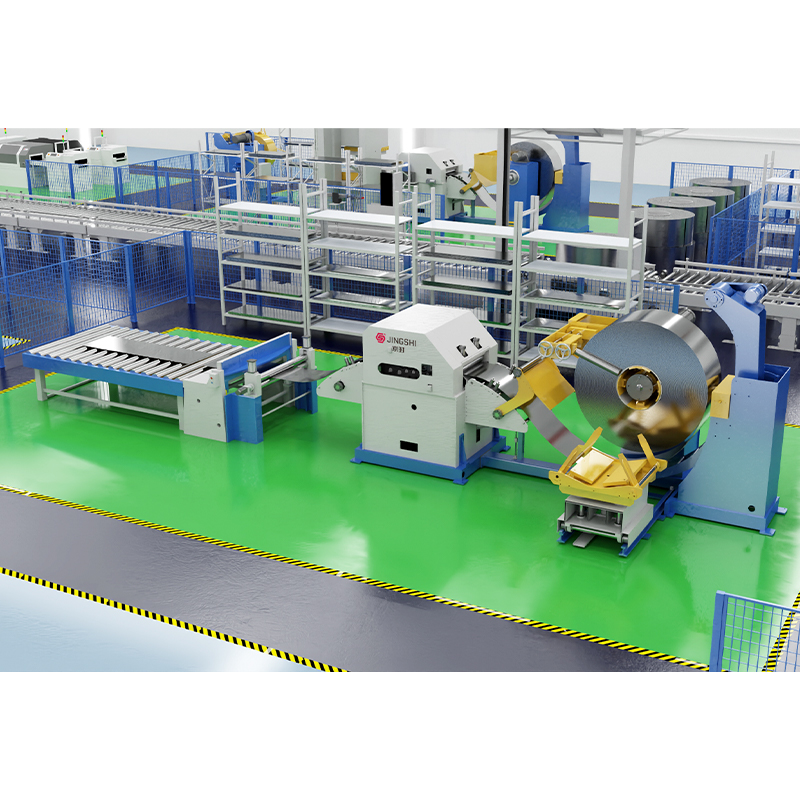 High Precision Decoiler Straightener Feeder at Cut-to-Length Line Pinagsasama ang uncoiling, leveling, servo feeding, at shearing para sa aluminum at stainless coil; suriin ang bigat ng coil, katumpakan ng feed, kontrol ng loop, at ritmo ng press-line. Tingnan ang Produkto →
Para sa automotive at precision stamping work, ang paghawak ng coil ay madalas na kailangang suportahan ang mga mahigpit na tolerance at mataas na repeatability. Ang mga hinihingi ng application ay maaaring ibang-iba mula sa isang pangkalahatang tindahan ng katha, kaya nakakatulong itong suriin ang aplikasyon ng mga piyesa ng sasakyan at motorsiklo mga kinakailangan nang maaga, bago maayos ang layout ng linya.
Pag-aangat ng mga kagamitan sa paligid ng linya
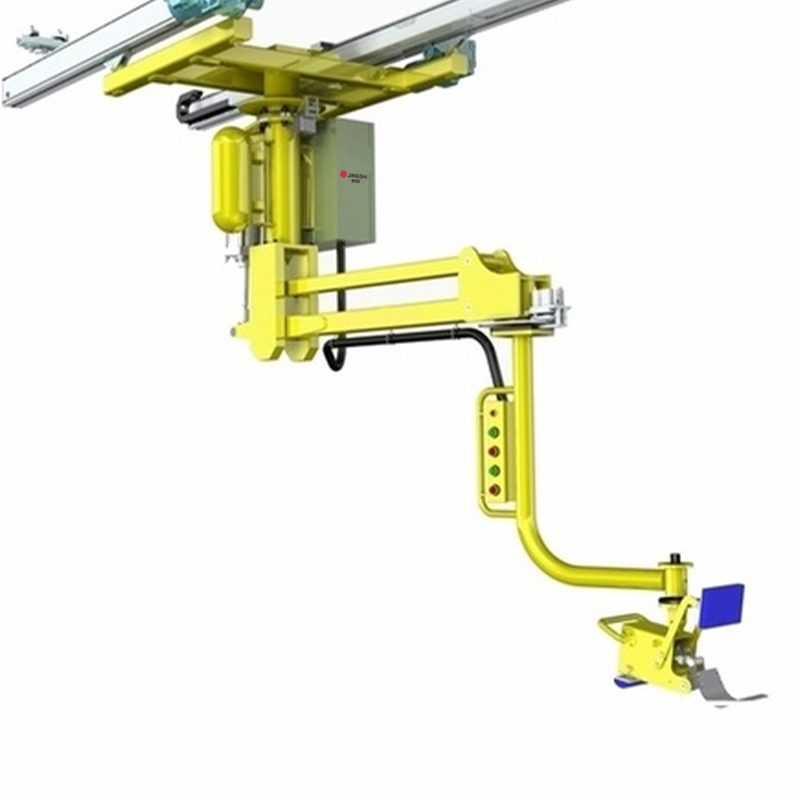
Walang iisang lifting device ang sumasaklaw sa bawat gawain sa paghawak ng bakal. Ang mga overhead crane ay mahusay para sa mahabang paglalakbay at mabibigat na kargada. Ang mga jib crane ay nagbibigay ng mabilis na saklaw sa isang work cell. Ang mga naka-folding-arm crane ay maaaring umabot sa mga lugar kung saan ang karaniwang jib ay awkward. Tinutulungan ng mga power-assisted manipulator ang isang operator na iposisyon ang isang bahagi nang hindi kumukuha ng buong timbang. Hinahawakan ng mga vacuum lifter ang sheet, plato, at iba pang hindi buhaghag na ibabaw kapag tumugma ang pagkakaayos ng cup sa karga.
Pumili ayon sa abot, espasyo sa sahig, at dalas
- Gumamit ng freestanding jib o folding-arm crane kapag ang lugar ng trabaho ay nangangailangan ng lokal na saklaw nang hindi sumasakop sa isang permanenteng overhead crane path.
- Gumamit ng jib na nakadikit sa dingding kung saan masikip ang espasyo sa sahig at ang abot ay maaaring suportahan ng istraktura ng gusali.
- Gumamit ng manipulator para sa paulit-ulit na pagpoposisyon, pagliko, o pagpupulong na mga gawain kung saan dapat gabayan ng operator ang bahagi sa pamamagitan ng kamay.
- Gumamit ng vacuum lifter kapag ang ibabaw ay angkop at ang priyoridad ay panatilihing malinaw ang tuktok ng sheet at maiwasan ang pagmamarka.
Ang layout ay bahagi ng pagpili. Ang isang lifter na humaharang sa isang aisle, pinipilit ang mga operator na maglakad nang paatras, o hindi maabot ang storage rack ay malalampasan sa ilalim ng production pressure. Markahan ang mga pick-up at set-down zone, panatilihing malinaw ang daanan ng paglalakbay, at tiyaking naa-access ang control handle mula sa natural na nakatayong posisyon.
Pang-araw-araw na gawi na nagpoprotekta sa mga tao at materyal
Ang mga kagamitan lamang ay hindi ginagawang ligtas ang paghawak ng bakal. Ginagawa ang mga gawain sa paligid ng kagamitan. Ang isang maikling pre-shift check at isang malinaw na plano sa pag-angat ay pumipigil sa marami sa mga problema na humahantong sa mga pinsala o nasira na materyal.
- Siyasatin ang mga lambanog, kawit, kadena, suction cup, hose, at control pendants bago ang unang pag-angat.
- Kumpirmahin ang bigat at balanse ng load, lalo na kapag ang isang plato o coil ay naputol o muling na-bundle.
- Subukan ang vacuum grip at suriin na ang vacuum gauge ay nanatiling matatag bago ilipat ang load.
- Panatilihing malinis ang mga kamay, paa, at maluwag na damit sa mga pinch point at mga landas sa paglalakbay.
- Gumamit ng proteksyon sa gilid at wastong pagsasalansan upang ang nakaimbak na materyal ay hindi lumipat o mahulog.
- Huminto at mag-ulat ng hindi pangkaraniwang ingay, drift, slack, o pinsala sa ibabaw sa halip na magtrabaho sa paligid nito.
Dapat kasama sa pagsasanay kung ano ang hindi dapat buhatin pati na rin kung paano iangat. Kailangan ng mga operator ng awtoridad na i-pause ang isang trabaho kapag ang load ay mukhang hindi matatag o ang attachment ay hindi angkop. Ang kulturang iyon ay mas mahalaga kaysa sa anumang solong kagamitan.
Pagpili ng kasosyo sa paghawak ng bakal
Ang pinakamahusay na pag-uusap ng supplier ay nagsisimula sa materyal at proseso, hindi sa isang pahina ng katalogo. Dalhin ang hanay ng kapal, laki ng coil, laki ng bahagi, kinakailangan sa flatness, bilis ng linya, at magagamit na espasyo sa sahig. Itanong kung paano isasama ang paraan ng pag-angat sa leveling o coil line, kung paano sasanayin ang mga operator, at kung anong mga ekstrang bahagi at suporta sa serbisyo ang magagamit pagkatapos ng pag-commissioning.
Hihilingin ng isang praktikal na kasosyo na makita ang ruta na tinatahak ng bakal at ituturo kung saan maaaring sapat ang isang mas simpleng paraan. Iyan ang diskarte na gusto namin: lutasin ang problema sa paghawak sa punto kung saan ito aktwal na nangyayari, ito man ay isang lifting attachment, isang leveler, o isang coordinated coil line. Kapag ang load, ang makina, at ang mga tao ay isinasaalang-alang na magkasama, ang paghawak ng bakal ay nagiging higit pa sa paggalaw. Ito ay nagiging isang kontrolado, nauulit na bahagi ng produksyon.